

Wie lässt sich die Oberflächenqualität der blanken Rundstange 35 mm verbessern?
Oct 26, 2026
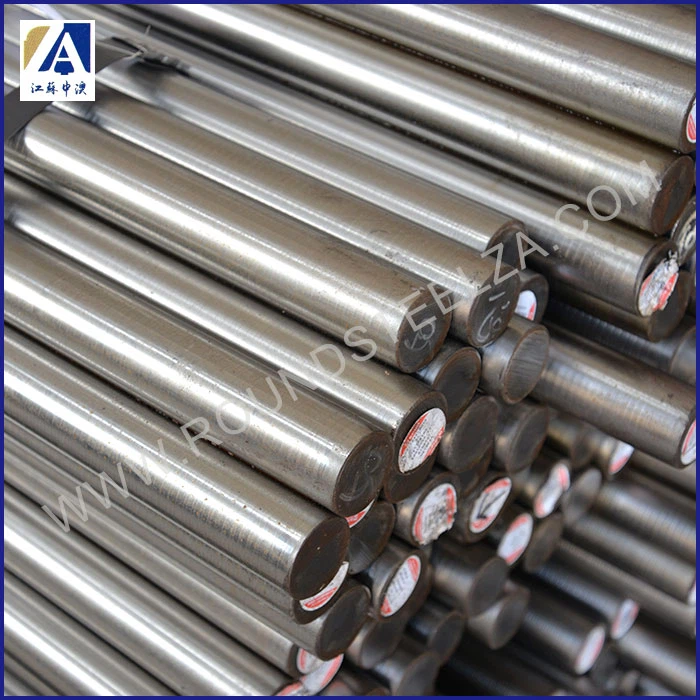
Als Lieferant von blanken 35-mm-Rundstäben verstehe ich die entscheidende Bedeutung der Oberflächenqualität in der Metallindustrie. Die Oberflächenqualität eines blanken Rundstabs beeinflusst nicht nur dessen Ästhetik, sondern hat auch direkte Auswirkungen auf seine Leistung und Haltbarkeit in verschiedenen Anwendungen. In diesem Blog werde ich einige effektive Strategien und Techniken zur Verbesserung der Oberflächenqualität von 35 mm hellen Rundstäben vorstellen.
Die Grundlagen der Oberflächenqualität verstehen
Bevor wir uns mit den Verbesserungsmethoden befassen, ist es wichtig zu verstehen, was eine gute Oberflächenqualität bei einem blanken Rundstab ausmacht. Eine hochwertige Oberfläche sollte frei von Mängeln wie Kratzern, Grübchen, Rissen und Ablagerungen sein. Es sollte eine glatte Oberfläche mit einheitlichen Abmessungen und einem einheitlichen Erscheinungsbild haben.
Die Oberflächenqualität wird häufig anhand von Parametern wie Oberflächenrauheit, Welligkeit und Ebenheit gemessen. Die Oberflächenrauheit ist der am häufigsten verwendete Parameter und bezieht sich auf die mikroskopischen Unregelmäßigkeiten auf der Oberfläche. Ein niedrigerer Oberflächenrauheitswert weist auf eine glattere Oberfläche hin.
Rohstoffauswahl
Der Weg zur Verbesserung der Oberflächenqualität beginnt mit der Auswahl des richtigen Rohmaterials. Entscheidend ist ein hochwertiger Stahl mit geringem Verunreinigungsgrad. Verunreinigungen wie Schwefel, Phosphor und nichtmetallische Einschlüsse können während des Herstellungsprozesses zu Oberflächenfehlern führen.
Berücksichtigen Sie bei der Auswahl der Stahlsorte deren chemische Zusammensetzung und mechanischen Eigenschaften. Für blanke 35-mm-Rundstäbe werden Stähle mit guter Duktilität und Bearbeitbarkeit bevorzugt.Blanker Flussstahlist aufgrund seines relativ geringen Kohlenstoffgehalts und seiner hervorragenden Formbarkeit eine beliebte Wahl.

Optimierung des Fertigungsprozesses
Rollvorgang
Der Walzvorgang ist der erste Schritt zur Formgebung des blanken Rundbarrens. Um die Oberflächenqualität zu verbessern, ist es wichtig, die Walztemperatur, die Geschwindigkeit und das Reduktionsverhältnis genau zu steuern.
- Temperaturkontrolle: Das Walzen im geeigneten Temperaturbereich gewährleistet die ordnungsgemäße Verformung des Stahls. Wenn die Temperatur zu hoch ist, kann der Stahl oxidieren und Zunder auf der Oberfläche bilden. Ist die Temperatur hingegen zu niedrig, kann es beim Walzen zu Rissen im Stahl kommen. Für die meisten Stahlsorten liegt die optimale Walztemperatur zwischen 800 – 1200 °C.
- Geschwindigkeit und Untersetzungsverhältnis: Die Steuerung der Walzgeschwindigkeit und des Reduktionsverhältnisses trägt dazu bei, eine gleichmäßige Verformung und eine glatte Oberfläche zu erreichen. Ein Hochgeschwindigkeitswalzprozess kann aufgrund übermäßiger Reibung zu Oberflächenfehlern führen, während ein falsches Reduktionsverhältnis zu ungleichmäßiger Dicke und Oberflächenunregelmäßigkeiten führen kann.
Zeichenprozess
Durch den Ziehprozess wird die Maßhaltigkeit und Oberflächenbeschaffenheit des blanken Rundstabes weiter verbessert.Blankgezogener Stahlist bekannt für seine hervorragende Oberflächenqualität und präzise Abmessungen.
- Stanzdesign: Die Gestaltung des Ziehsteins spielt eine entscheidende Rolle für die Oberflächenqualität. Eine gut gestaltete Matrize sollte eine glatte Innenfläche und den richtigen Konuswinkel haben. Die Matrize sollte aus hochwertigen Materialien mit guter Verschleißfestigkeit bestehen, um Kratzer auf der Stangenoberfläche zu vermeiden.
- Schmierung: Eine ordnungsgemäße Schmierung während des Ziehvorgangs ist wichtig, um die Reibung zu reduzieren und Oberflächenschäden zu verhindern. Ein hochwertiges Schmiermittel kann auch dazu beitragen, Schmutz oder Ablagerungen von der Oberfläche zu entfernen, was zu einer glatteren Oberfläche führt.
Wärmebehandlung
Die Wärmebehandlung ist ein wichtiger Schritt zur Verbesserung der mechanischen Eigenschaften und der Oberflächenqualität des blanken Rundstabes. Glühen, Normalisieren sowie Abschrecken und Anlassen sind gängige Wärmebehandlungsverfahren.
- Glühen: Glühen wird verwendet, um innere Spannungen abzubauen und die Duktilität des Stahls zu verbessern. Es kann auch dazu beitragen, die Kornstruktur zu verfeinern und Oberflächenfehler zu reduzieren. Die Glühtemperatur und -zeit sollten sorgfältig kontrolliert werden, um die gewünschten Ergebnisse zu erzielen.
- Abschrecken und Anlassen: Durch Abschrecken und Anlassen kann die Härte und Festigkeit des Stahls verbessert werden. Durch unsachgemäßes Abschrecken kann es jedoch zu Oberflächenrissen kommen. Daher ist es wichtig, das richtige Abschreckmedium zu verwenden und die Abkühlgeschwindigkeit zu kontrollieren.
Oberflächenbehandlung
Beizen
Beizen ist ein chemischer Prozess, mit dem Zunder, Rost und andere Oberflächenverunreinigungen vom blanken Rundstab entfernt werden. Dabei wird der Stab in eine Säurelösung getaucht, meist Salzsäure oder Schwefelsäure.
- Konzentration und Zeit: Die Konzentration der Säurelösung und die Beizzeit sollten sorgfältig kontrolliert werden. Bei zu hoher Konzentration oder zu langer Zeit kann es zu einer Überätzung der Staboberfläche kommen, was zu einer rauen Oberfläche führt.
- Spülen und Neutralisieren: Nach dem Beizen sollte der Riegel gründlich mit Wasser abgespült werden, um die Säurerückstände zu entfernen. Anschließend sollte es mit einer alkalischen Lösung neutralisiert werden, um weitere Korrosion zu verhindern.
Polieren
Polieren ist ein mechanischer Prozess zur Verbesserung der Oberflächenbeschaffenheit des blanken Rundstabes. Dies kann mit Schleifscheiben, Bändern oder Poliermitteln erfolgen.
- Schleifmittelauswahl: Die Wahl des Schleifmittels richtet sich nach der gewünschten Oberflächenrauheit. Grobe Schleifmittel werden zum Vorschleifen verwendet, um große Oberflächenfehler zu entfernen, während feine Schleifmittel zum abschließenden Polieren verwendet werden, um eine glatte Oberfläche zu erzielen.
- Polierdruck und -geschwindigkeit: Die Kontrolle des Polierdrucks und der Poliergeschwindigkeit ist wichtig, um übermäßiges Polieren und Oberflächenschäden zu vermeiden.
Qualitätskontrolle und Inspektion
Die Implementierung eines strengen Qualitätskontrollsystems ist unerlässlich, um die Oberflächenqualität von 35 mm hellen Rundstäben sicherzustellen. In verschiedenen Phasen des Herstellungsprozesses sollten regelmäßige Inspektionen durchgeführt werden.
- Visuelle Inspektion: Die Sichtprüfung ist die einfachste und gebräuchlichste Methode zur Erkennung von Oberflächenfehlern wie Kratzern, Grübchen und Rissen. Um eine genaue Erkennung zu gewährleisten, sollten Inspektoren geeignete Beleuchtungs- und Vergrößerungswerkzeuge verwenden.
- Messung der Oberflächenrauheit: Mit einem Oberflächenrauheitsmessgerät kann die Oberflächenrauheit der Stange quantitativ gemessen werden. Dadurch wird sichergestellt, dass die Oberflächenqualität den vorgegebenen Standards entspricht.
Abschluss
Die Verbesserung der Oberflächenqualität von 35 mm hellen Rundstäben erfordert einen umfassenden Ansatz, der die Auswahl der Rohstoffe, die Optimierung des Herstellungsprozesses, die Oberflächenbehandlung und die Qualitätskontrolle umfasst. Indem Sie die in diesem Blog beschriebenen Strategien und Techniken befolgen, können Sie hochwertige, helle Rundstäbe herstellen, die den Anforderungen Ihrer Kunden entsprechen.
Wenn Sie am Kauf hochwertiger, blanker 35-mm-Rundstäbe interessiert sind oder Fragen zur Verbesserung der Oberflächenqualität haben, können Sie sich gerne an uns wenden. Wir sind jederzeit bereit, Ihre Anforderungen zu besprechen und Ihnen die besten Lösungen anzubieten. Unsere anderen Produkte, wie z30 mm helle LeisteUnd20 mm helle Rundstangebieten zudem eine hervorragende Oberflächenqualität und Leistung. Vielleicht interessieren Sie sich auch für unsereSilberner blanker StahlProdukte, die in verschiedenen Branchen weit verbreitet sind.